Artykuł sponsorowany
Dlaczego tolerancje nasadek i pierścieni zaczynają się już na etapie wtrysku
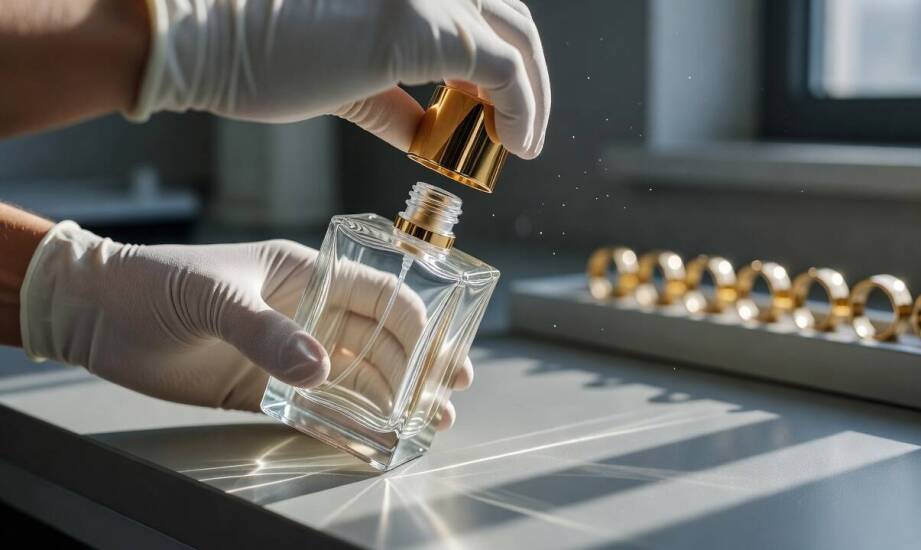
Różnica rzędu zaledwie kilkudziesięciu mikrometrów w średnicy wewnętrznej nasadki decyduje o jej płynnym zamknięciu na szklanym flakonie. Element musi wydać charakterystyczny klik i zachować stabilność podczas przenoszenia. W branży opakowań kosmetycznych precyzja wymiarowa nie jest efektem końcowej weryfikacji w dziale kontroli jakości. Wynika ona z rygorystycznie projektowanych procesów produkcyjnych. Gwarancję powtarzalnego dopasowania detali daje wyłącznie prawidłowo poprowadzone formowanie wtryskowe tworzyw sztucznych.
Przeczytaj również: Nie tylko ćwiczenia fizyczne są ważne
Wpływ parametrów wtrysku na wymiary detalu
Ciśnienie napełniania gniazda określa początkowy kształt detalu i jego podstawowe właściwości mechaniczne. Wysoka wartość tego parametru zapewnia dokładne odwzorowanie najdrobniejszych grawerów czy faktur. Po fazie wtrysku następuje etap docisku. Jego nadrzędnym zadaniem pozostaje kompensacja ubytku objętości materiału, który kurczy się w trakcie stygnięcia. Niewłaściwie dobrany profil chłodzenia natychmiast generuje trudne do usunięcia problemy. Powstają wtedy lokalne różnice gęstości oraz potężne naprężenia wewnętrzne. Zjawiska te prowadzą bezpośrednio do trwałych odkształceń wypraski tuż po jej wypchnięciu z formy.
Przeczytaj również: Niektóre ćwiczenia warto wykonywać pod okiem profesjonalistów
Rodzaj wybranego polimeru narzuca inżynierom konkretne wyzwania technologiczne. Skurcz przetwórczy dla najpopularniejszego polipropylenu wynosi średnio od 1,5 do 2,5 procent. Materiały amorficzne charakteryzują się z kolei znacznie mniejszą kurczliwością. W przypadku powszechnie stosowanego tworzywa ABS wskaźnik ten zamyka się w wąskim przedziale od 0,4 do 0,7 procent. Utrzymanie stabilnej temperatury rdzeni formy minimalizuje różnice skurczu wzdłużnego i poprzecznego. To niezwykle ważna zasada przy odlewaniu pierścieni o mocno zróżnicowanej grubości ścianek. Błędy na tym etapie sprawiają, że idealnie okrągły detal przyjmuje niepożądany, owalny kształt.
Przeczytaj również: Rozgrzewka – dlaczego jest taka ważna i jak zrobić ją prawidłowo?
Konsekwencje odchyłek podczas montażu i zdobienia
Nawet ułamki milimetra decydują o faktycznej użyteczności gotowego opakowania perfumeryjnego na linii rozlewniczej. Odchyłki rzędu 0,1 milimetra odczuwalnie zmieniają siłę potrzebną do osadzenia nasadki na głowicy. Zbyt luźne dopasowanie skutkuje samoczynnym zsuwaniem się elementu podczas transportu. Nadmierny zacisk grozi natomiast pęknięciem delikatnego kołnierza lub trwałym uszkodzeniem mechanizmu atomizera. W najbardziej wymagających aplikacjach typu premium tolerancje wymiarowe zostają zawężone do poziomu 0,025 milimetra. Taka bezkompromisowa dokładność zabezpiecza sprawną pracę układów dozujących.
Stan powierzchni wypraski bezpośrednio warunkuje powodzenie kolejnych procesów uszlachetniających. Techniki takie jak metalizacja próżniowa wymagają idealnie gładkiej, niezaburzonej bazy. Wszelkie mikroskopijne zapadnięcia lub widoczne linie łączenia strug płynącego tworzywa drastycznie obniżają przyczepność powłoki aluminiowej. Lakierowanie UV podlega bardzo podobnym rygorom technologicznym. Firma Politech w swojej specjalistycznej praktyce dobiera cykl wtrysku tak, aby detal wychodzący z formy nie wymagał żadnego dodatkowego polerowania przed aplikacją lakierów. Użycie zaawansowanych jonomerów, takich jak Surlyn, pozwala na produkcję masywnych, wysoce transparentnych słoików kosmetycznych. Odpowiednio przetworzone tworzywa wyróżniają się bardzo wysoką stabilnością wymiarową podczas realizacji wielotysięcznych serii produkcyjnych.
Surowe wymagania światowej branży beauty bezlitośnie weryfikują technologiczną dojrzałość całego parku maszynowego. Prawidłowo zaprojektowany detal musi łączyć bezbłędną geometrię z powierzchnią bezwarunkowo gotową do przyjęcia luksusowych zdobień. Utrzymanie najwyższych standardów opiera się na ciągłym monitorowaniu profili ciśnienia oraz krzywych temperatury. Odpowiednio opomiarowany i zautomatyzowany proces eliminuje ryzyko powstawania wadliwych partii. Ostateczny sukces wdrożenia nowego opakowania sprowadza się zawsze do perfekcyjnego opanowania termodynamiki i fizyki płynących polimerów.
Kategorie artykułów
Polecane artykuły

Jakie są różnice między rozwodem a separacją w polskim prawie?
Rozwód i separacja to dwa różne sposoby zakończenia małżeństwa w polskim prawie. Rozwód oznacza całkowite rozwiązanie związku małżeńskiego, podczas gdy separacja to stan, w którym małżonkowie żyją osobno, ale nadal pozostają w związku. Obie instytucje mają swoje podstawy prawne oraz procedury, a ich

Jak zmienia się dostępność bezpośrednich lotów do Florencji w ciągu roku?
Florencja, znana z bogatej historii i kultury, przyciąga turystów przez cały rok. Jednak dostępność bezpośrednich lotów do Florencji zmienia się sezonowo, co wpływa na liczbę odwiedzających. Połączenia te ułatwiają dotarcie do miasta, czyniąc je jeszcze bardziej atrakcyjną destynacją. Warto zwrócić